Artykuł sponsorowany
Jak zakład w Siedlcach porządkuje dokumentację i obróbkę przed prefabrykacją hal namiotowych i stalowych
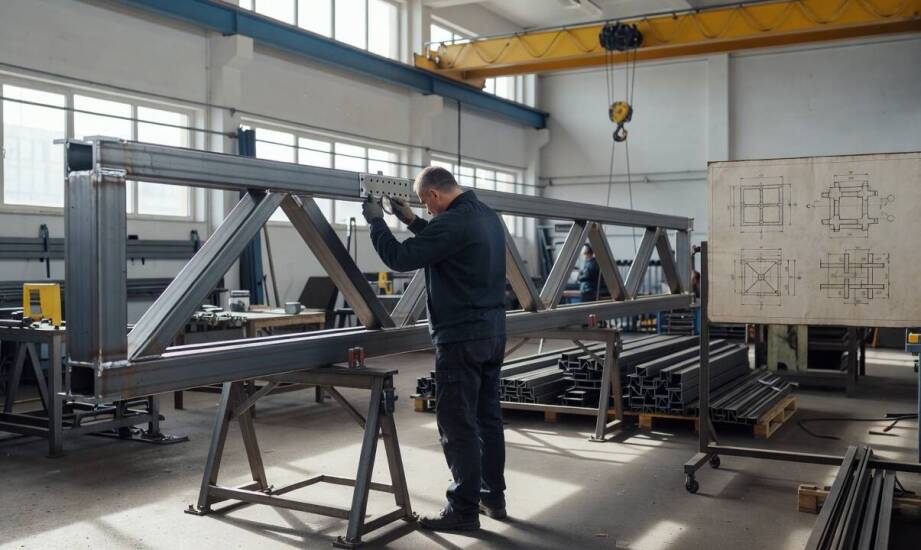
Akceptacja projektu hali stalowej lub namiotowej przez inwestora i uzyskanie niezbędnych decyzji administracyjnych otwiera zupełnie nowy etap prac. Zanim materiał trafi na maszyny, zakład musi skompletować i uporządkować dokumentację przygotowawczą. Wszystkie detale techniczne rzutujące na proces obróbki elementów wymagają w tym momencie ostatecznego doprecyzowania. Nawet drobne nieścisłości na etapie rysunków warsztatowych mogą prowadzić do poważnych opóźnień na hali produkcyjnej. Właściwa koordynacja działań między projektantem a inżynierami produkcji pozwala uniknąć późniejszych przestojów i gwarantuje płynność całego procesu prefabrykacji.
Przeczytaj również: Porównanie blachodachówki z innymi materiałami używanymi w budowie dachu
Parametry techniczne przed prefabrykacją
Inwestor zatwierdza wymiary gabarytowe konstrukcji, wartości obciążeń śniegiem i wiatrem oraz przeznaczenie obiektu. Te bazowe dane bezpośrednio decydują o doborze odpowiednich przekrojów profili stalowych i właściwej klasie wykonania. Potwierdzenie rodzaju zabezpieczeń antykorozyjnych, rozwiązań termoizolacyjnych i typu planowanej posadzki pozwala inżynierom precyzyjnie zaplanować ścieżkę detalu przez kolejne stanowiska warsztatowe. Dokumentacja wykonawcza porządkuje przekroje poprzeczne, szczegóły skomplikowanych połączeń węzłowych oraz pełne zestawienie materiałów wraz z elementami złącznymi.
Przeczytaj również: Wykorzystanie ścianek szczelnych w pracach podwodnych: specyfika i wyzwania związane z realizacją
Gotowy projekt warsztatowy, oparty na zatwierdzonej dokumentacji budowlanej, zawiera ścisłe wymagania dotyczące przygotowania powierzchni i wykonania konkretnych typów spoin. Praktyka renomowanych zakładów branżowych, którą stosuje między innymi Karolina Pastor Jar-bud II, opiera się na ścisłej weryfikacji wymagań norm Eurocode i PN-EN 1090 jeszcze przed uruchomieniem przecinarek. Taki wieloetapowy przepływ informacji całkowicie eliminuje ryzyko błędów wymiarowych przed skierowaniem surowca na linie zautomatyzowane. Prawidłowo przygotowane rysunki ułatwiają operatorom maszyn szybką identyfikację części składowych ramy nośnej.
Przeczytaj również: Co w śląskim projekcie domu przesądza o opłacalności standardu energooszczędnego
Kolejność operacji w procesie prefabrykacji
Obróbka głównych elementów nośnych rusza od precyzyjnego cięcia ciężkich profili na automatycznych przecinarkach taśmowych. Blachy węzłowe i wzmocnienia trafiają z kolei na wypalarki CNC, które wykorzystują technologię laserową, plazmową lub gazową w zależności od grubości materiału. Kolejny niezbędny krok to mechaniczne wiercenie otworów pod połączenia śrubowe oraz właściwe przygotowanie powierzchni do spawania metodami MIG/MAG. Elementy uzupełniające szkieletu, do których należą płatwie dachowe, rygle ścienne i stężenia wiatrowe, przechodzą identyczne etapy obróbcze, ale przy uwzględnieniu nieco innej tolerancji wymiarowej.
Ukończone i skontrolowane spoiny wymagają natychmiastowego nałożenia specjalistycznych powłok antykorozyjnych. Zakłady produkcyjne najczęściej stosują cynkowanie ogniowe ściśle zgodne z normą PN-EN ISO 1461 lub wielowarstwowe malowanie zestawami epoksydowo-poliuretanowymi po uprzednim piaskowaniu stali do stopnia czystości SA 2,5. Skoncentrowana przestrzennie produkcja w Siedlcach ułatwia płynne przejście między obróbką mechaniczną a zabezpieczeniem chemicznym, co bezpośrednio redukuje przestoje technologiczne. Gotowe i wysuszone elementy mogą dzięki temu szybciej trafić do wydzielonej strefy załadunku, gdzie pracownicy logistyki kompletują je przed bezpiecznym transportem na docelowy plac budowy.
Podstawy terminowej prefabrykacji hali
Kompletność dokumentacji wykonawczej i nieprzerwana kontrola jakości na każdym stanowisku warsztatowym to bezwzględne fundamenty pracy rzetelnego zakładu. Zgodność rzeczywistych wymiarów z pierwotnym zamówieniem musi być weryfikowana na bieżąco, co pozwala uniknąć bolesnych opóźnień podczas próbnego składania skomplikowanych modułów dachowych. Dobra organizacja dostaw surowców hutniczych zachowuje ciągłość prac i optymalnie wykorzystuje dostępny czas operacyjny wielkogabarytowych maszyn. W przypadku hal namiotowych i wielkopowierzchniowych konstrukcji stalowych rygorystyczne trzymanie się wewnętrznych procedur zapewnia najwyższy standard bezpieczeństwa. Konstrukcja opuszcza wtedy teren zakładu w pełni skompletowana, oznakowana i gotowa do bezproblemowego montażu w warunkach polowych.
Kategorie artykułów
Polecane artykuły

Optymalizacja kosztów eksploatacji maszyn rolniczych dzięki częściom AKPIL

Zastosowanie drewnianych donic w przestrzeniach publicznych

Dlaczego zakres prac ziemnych na działce inwestycyjnej zaczyna się od analizy gruntu
