Artykuł sponsorowany
Jak uszlachetnienia i zagięcia zmieniają realną pojemność koperty kartonowej B3
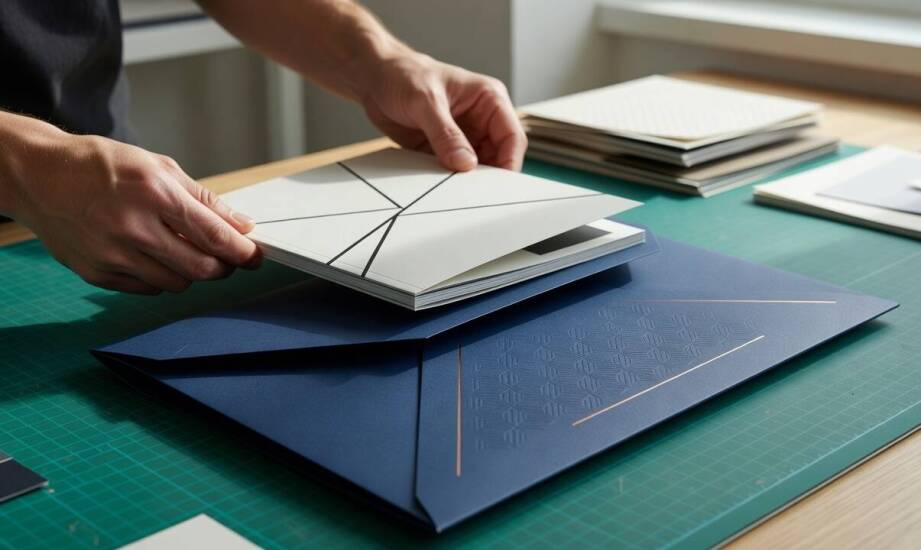
W kampanii B2B opierającej się na dystrybucji materiałów promocyjnych w opakowaniach kartonowych ten sam nominalny rozmiar potrafi zachowywać się zupełnie inaczej po przejściu przez maszyny introligatorskie. Firmy z Warszawy i Mazowsza organizujące masowe akcje reklamowe nierzadko napotykają problemy z dopasowaniem zawartości, gdy specyfikacja techniczna mija się z fizyczną rzeczywistością po zadruku. Kiedy w grę wchodzą grube katalogi, wielostronicowe raporty roczne czy niestandardowe próbki materiałów, samo płaskie wyliczenie szerokości i wysokości okazuje się niewystarczające. Opakowanie kartonowe wymaga dogłębnej analizy wpływu gramatury, rozmieszczenia zagięć oraz obróbki wykończeniowej na ostateczną przestrzeń dostępną wewnątrz po zamknięciu klapy.
Przeczytaj również: Prawo rzeczowe - jak notariusz może pomóc w sprawach związanych z nieruchomościami?
Nominalny format a rzeczywista pojemność konstrukcji
Zrozumienie mechaniki grubego papieru pozwala uniknąć błędów na etapie projektowania firmowej wysyłki. Wybierany pod obszerne materiały model logistyczny wykorzystuje zazwyczaj wymiary koperty B3 sięgające 370×540 mm. Po uwzględnieniu siatki zagięć i grubości samej tektury o gramaturze rzędu 320-400 g/m² realna przestrzeń wewnętrzna wyraźnie spada. Skomplikowany układ bigów na bokach oraz dnie generuje strukturę przestrzenną, która w stanie rozłożonym daje głębię na poziomie 48-50 mm. Proces zaklejania i wsuwania sztywnego wkładu sprawia jednak, że boczne ścianki zaczynają pracować i stawiać odczuwalny opór. Wyższa gramatura surowca oznacza wprawdzie lepszą ochronę przed zgniataniem, ale twardszy materiał jednocześnie mocniej redukuje swobodę manipulacji obiektem docelowym.
Przeczytaj również: Wpływ odpowiedniego odbioru odpadów na wizerunek Twojej marki
Kolejnym kluczowym aspektem wpływającym na budowę opakowania jest zastosowana obróbka powierzchniowa. Procesy takie jak hot stamping, tłoczenie matrycowe czy nakładanie warstw lakieru wybiórczego mogą w różnym stopniu modyfikować pierwotną strukturę kartonu. Hot stamping wprasowuje metaliczną folię pod sporym naciskiem termicznym, podczas gdy tłoczenie tworzy wyczuwalny pod palcami relief wypukły. Należy pamiętać, że aplikacja tych dodatków nie powoduje automatycznego zwiększenia sztywności całej bryły. Rzeczywisty wpływ uszlachetnień zależy od wybranej technologii, wielkości pola zadruku, liczby położonych warstw oraz parametrów wyjściowych samej tektury bazowej. Zmiany w elastyczności materiału mają najczęściej charakter punktowy, koncentrując się w miejscach największego nasycenia farbą lub folią, co skutecznie zaburza standardowy rozkład naprężeń na krawędziach.
Przeczytaj również: Szafki umywalkowe nablatowe a organizacja przestrzeni w łazience – jak to zrobić efektywnie?
Wpływ wykończenia na dopasowanie wkładu w kampanii
Nawet stosunkowo drobne różnice w sztywności poszczególnych partii materiału potrafią rzutować na tempo i poprawność konfekcjonowania. W warunkach roboczych ta sama tekturowa obwoluta bez problemu pomieści plik cienkich ulotek, ale przy wprowadzaniu grubego próbnika produktowego zablokuje się na nienaturalnie odkształconych bokach. Planowanie zaawansowanej kampanii direct mail wymaga zostawienia odpowiedniego marginesu bezpieczeństwa w projekcie samego wkładu. Zbyt ścisłe przyleganie zawartości do wewnętrznych ścianek niszczy krawędzie papieru podczas transportu i wywiera niepożądany nacisk na klapę zamykającą, co grozi jej pęknięciem lub przypadkowym otwarciem.
Praca z surowcami o wysokiej gramaturze i bogatym wykończeniu wymusza przeprowadzenie testów mechanicznych przed startem masowej wysyłki. Przygotowanie makiety lub wypuszczenie próbnej serii fizycznych opakowań pozwala bezbłędnie ocenić, w jaki sposób dany wariant kartonu znosi obciążenia przy seryjnym zginaniu. Odchylenia rzędu zaledwie dwóch czy trzech milimetrów decydują o tym, czy pakowanie tysięcy sztuk przebiegnie płynnie na linii, czy wymusi powolne dociskanie każdego egzemplarza przez pracowników. Drukarnia Spanton z Kątów Węgierskich przygotowuje tego typu zindywidualizowane opakowania poligraficzne, pracując również na powierzonym przez zleceniodawcę surowcu, co ułatwia testowanie konkretnych kombinacji. Próby na ostatecznym modelu upewniają organizatora, że nałożony lakier wybiórczy połączony z folią nie zablokuje mechanizmu zamykającego przesyłkę.
Ostateczna przydatność wybranego opakowania kartonowego opiera się na spójności fizycznych właściwości tektury z zaplanowaną technologią zadruku. Surowe liczby zaczerpnięte ze specyfikacji stanowią zaledwie wstęp do obliczeń uwzględniających naturalną pracę materiału po zgięciu i uszlachetnieniu. Świadoma weryfikacja docelowej głębokości, gramatury oraz punktowych naprężeń po uszlachetnieniu eliminuje ryzyko uszkodzenia przesyłki. Takie zestrojenie parametrów technicznych z gabarytami wkładu zapewnia bezproblemową realizację wysyłki firmowej, chroniąc zarazem logistykę kampanii B2B.
Kategorie artykułów
Polecane artykuły

Optymalizacja kosztów eksploatacji maszyn rolniczych dzięki częściom AKPIL

Zastosowanie drewnianych donic w przestrzeniach publicznych

Dlaczego zakres prac ziemnych na działce inwestycyjnej zaczyna się od analizy gruntu
